
Les étiquettes adhésives de logistique et traçabilité en bobines sécurisent les flux d’expédition en assurant l’identification normalisée GS1 des colis et palettes. Standardisées UNFEA, elles garantissent un décodage optique continu sans arrêt de ligne.
Quelles sont les normes de codes-barres GS1 (GS1-128, SSCC, DataMatrix) indispensables pour l’étiquetage des colis et palettes ?
Pour l’étiquetage des colis et palettes, les normes indispensables sont le code GS1-128 intégrant le numéro SSCC à 18 chiffres pour l’unité d’expédition, ainsi que le GS1 DataMatrix bidimensionnel pour la traçabilité compacte à haute densité d’informations. L’étiquette logistique GS1, standardisée aux formats A5 (148 x 210 mm) pour les palettes et A6 (105 x 148 mm) pour les cartons, structure les flux supply chain mondiaux. Le code SSCC (Serial Shipping Container Code), encodé sous l’Identifiant d’Application IA (00), constitue la plaque d’immatriculation universelle de l’unité logistique, garantissant l’interopérabilité avec les systèmes WMS et EDI. La symbologie GS1-128 permet de concaténer le code article GTIN (01), le numéro de lot (10), la date limite (17) et le poids net (310x). De surcroît, dans le cadre de la transition GS1 Sunrise 2027, le code 2D GS1 DataMatrix sécurise le suivi des unités exiguës en intégrant de multiples données sérialisées sur une surface minimale.
Comment choisir entre thermique direct (TD) et transfert thermique (TT) selon la durée et les conditions d’expédition ?
Pour choisir entre thermique direct et transfert thermique, retenez que le thermique direct convient aux flux courts de moins de six mois sans agression, tandis que le transfert thermique s’impose pour les stockages prolongés, l’extérieur, le froid et les frottements abrasifs. Le thermique direct (TD) utilise un papier imprégné d’une couche thermosensible qui réagit sous la tête thermique sans ruban encreur. Économique et rapide, cette technologie alimente le cross-docking, l’étiquetage de colis e-commerce et les messageries express, mais noircit irréversiblement sous l’action des rayons ultraviolets, de la chaleur excédant 50 °C ou des solvants. À l’opposé, le transfert thermique (TT) exploite un ruban encré (cire, cire/résine ou résine pure) transféré par fusion sur papier vélin ou film synthétique en polypropylène. Cette liaison garantit une conservation supérieure à trois ans, une résistance mécanique aux chocs et une tenue chimique parfaite face aux hydrocarbures, à l’eau de pluie et aux températures négatives des entrepôts frigorifiques.
Tableau comparatif des technologies d’impression et complexes adhésifs selon le profil logistique
| Profil logistique | Impression | Support frontal | Type d’adhésif | Durabilité & résistance |
|---|---|---|---|---|
| Cross-docking (24-48h) | Thermique Direct Éco | Thermosensible | Hotmelt permanent | Flux tendus, sensible UV |
| E-commerce & messagerie | Thermique Direct Top-coat | Protégé barrière | Acrylique renforcé | Frottements, tenue 6 mois |
| Stockage extérieur & froid | Transfert Thermique Résine | Polypropylène 60 µm | Caoutchouc grand froid | Imperméable, -40 °C à +80 °C |
| Longue durée & industrie | Transfert Thermique Cire/Résine | Vélin couché / PP | Acrylique haute cohésion | Pérenne > 3 ans, tenue solvants |
Quel adhésif privilégier pour adhérer fortement sur les cartons ondulés recyclés et les films étirables en polyéthylène ?
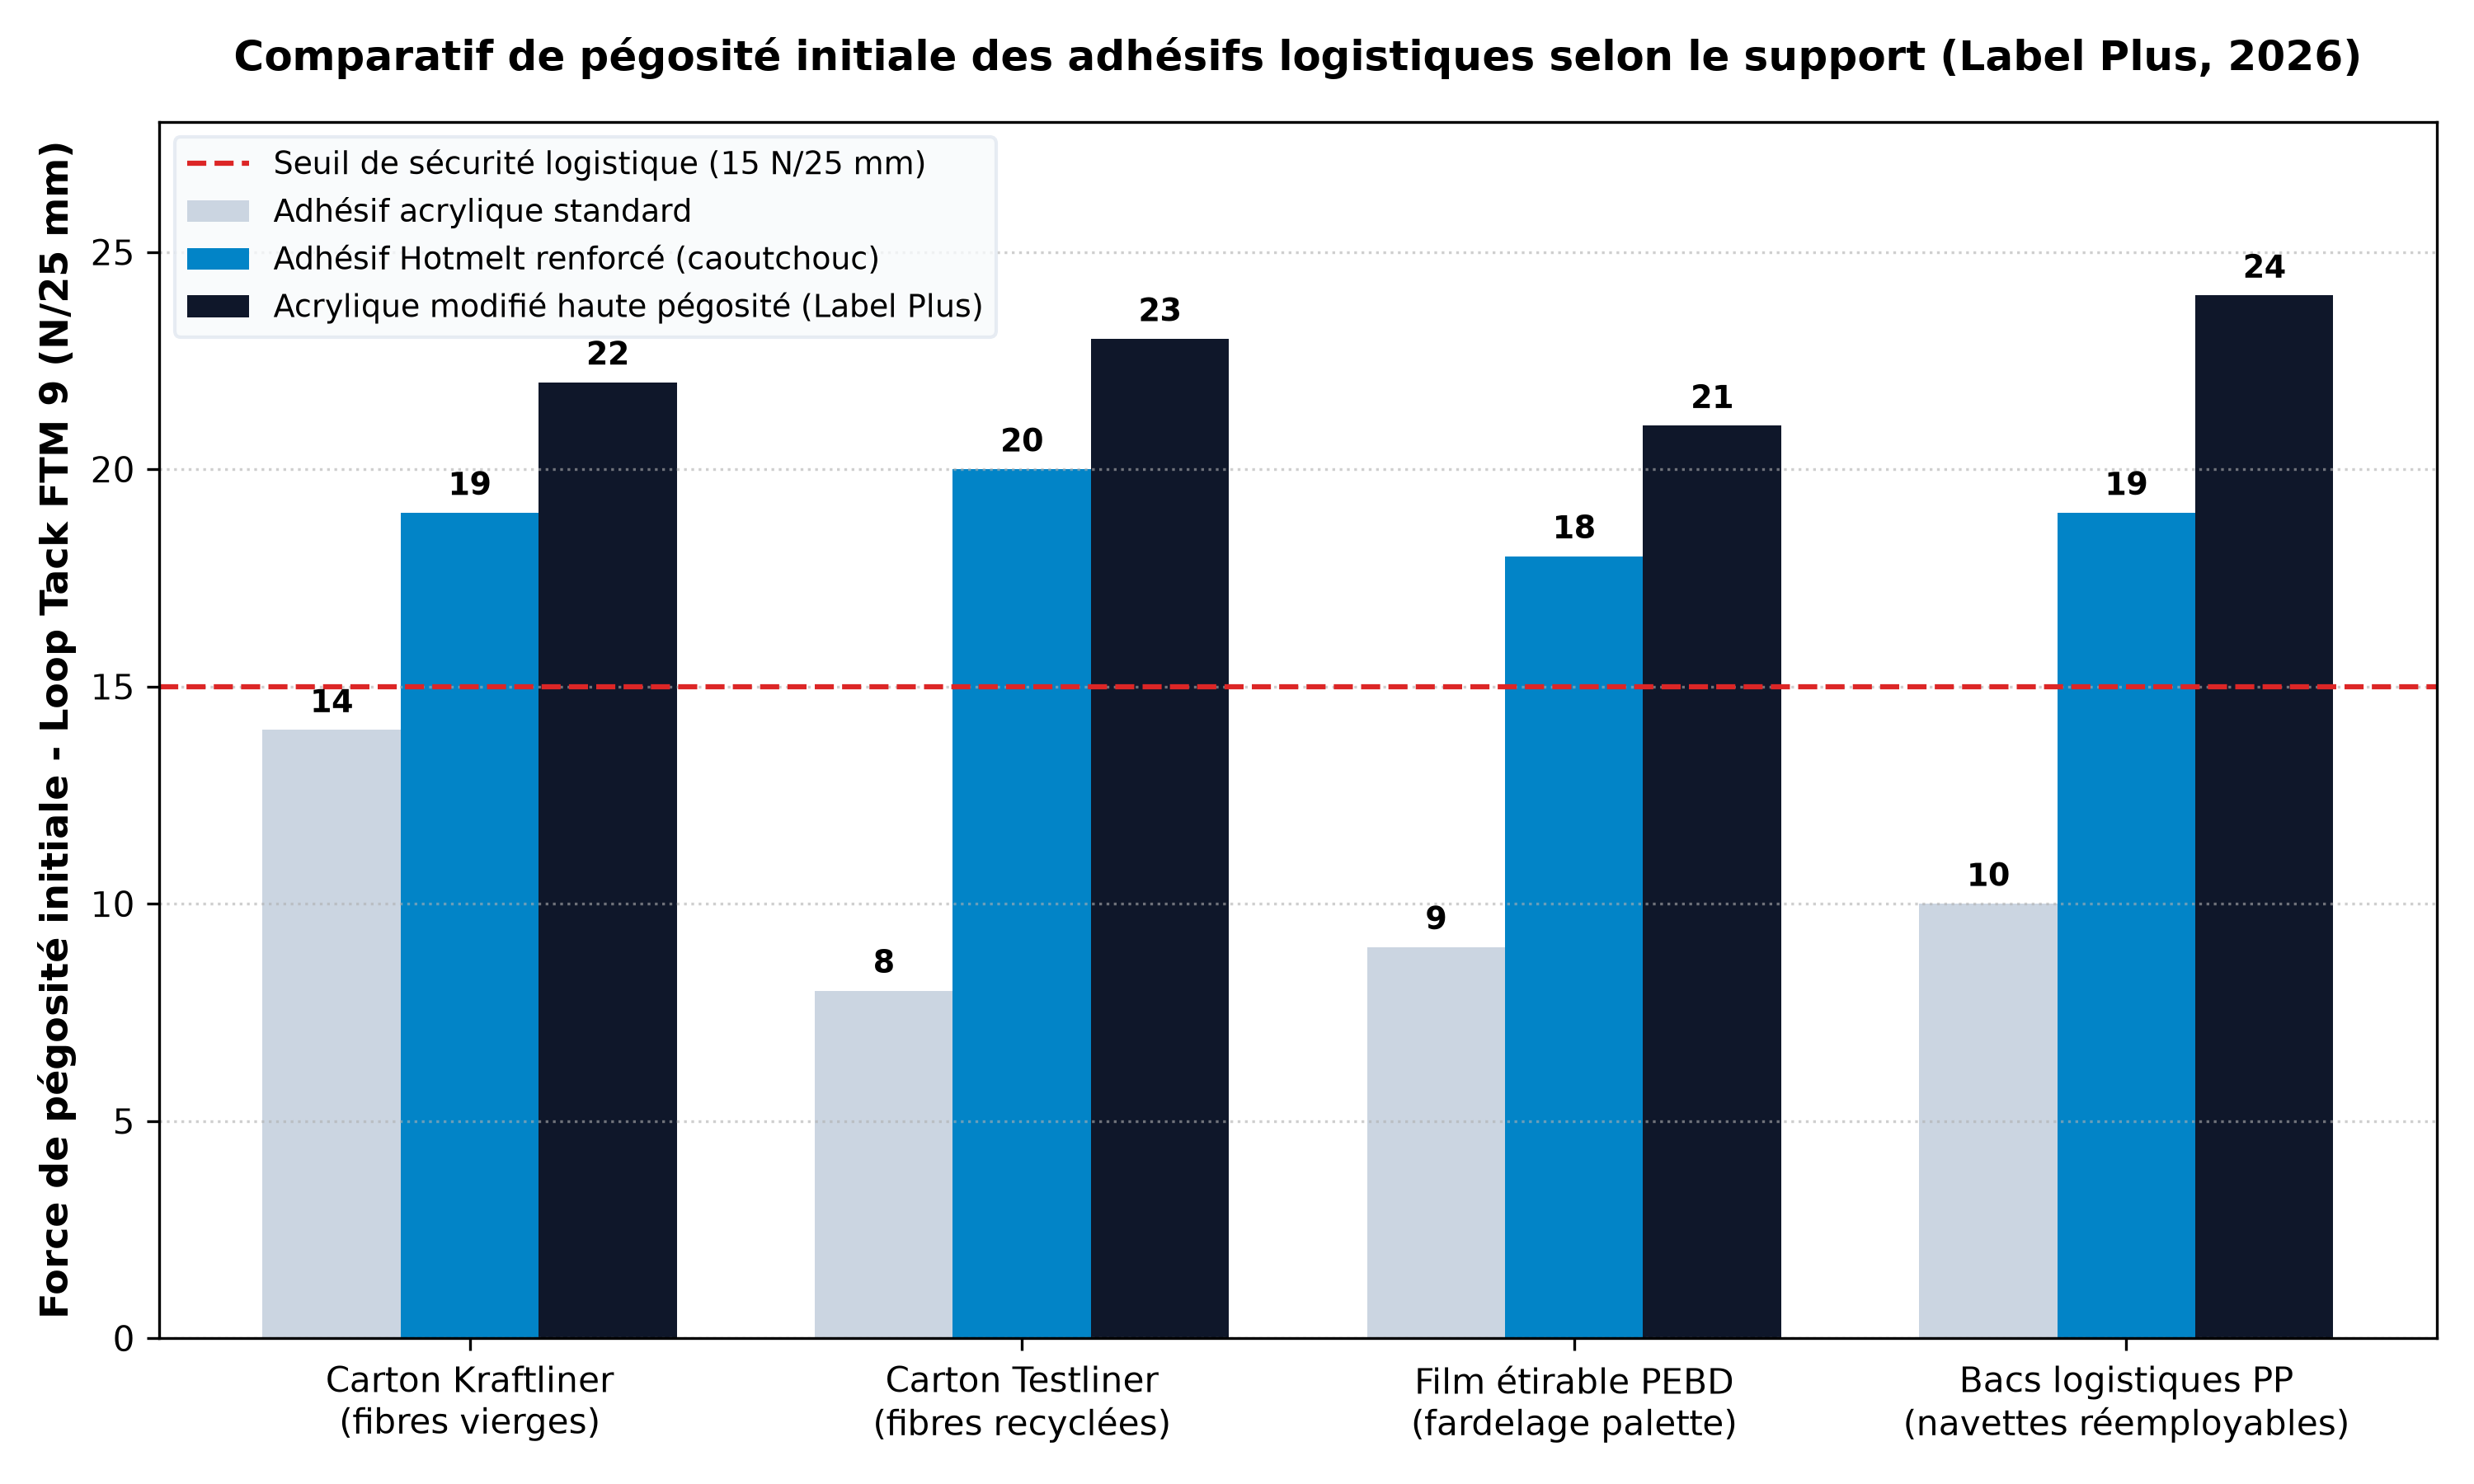
Pour adhérer fortement sur les cartons ondulés recyclés et les films étirables en polyéthylène, privilégiez un adhésif hotmelt en caoutchouc synthétique renforcé ou une émulsion acrylique modifiée à fort tack initial, offrant 20 à 23 N/25 mm selon la norme FTM 9. Les cartons ondulés recyclés (Testliner) possèdent des fibres courtes et poreuses chargées de micro-poussières, abaissant le pouvoir d’accroche des colles acryliques standards à 8 N/25 mm, sous le seuil critique de sécurité fixé à 15 N/25 mm. L’adhésif hotmelt compense cette rugosité par un mouillage instantané de la surface. Sur les palettes sous film étirable en polyéthylène basse densité (PEBD), la basse énergie superficielle (31 mN/m) combinée aux agents de glissement provoque le décollement spontané par fluage. La formulation renforcée à fort grammage d’enduction (22 à 25 g/m²) verrouille la prise moléculaire, empêchant tout arrachement lors des vibrations du transport routier ou des manutentions brutales en entrepôt.
Comment garantir le contraste et la lisibilité optique des codes-barres (grade ISO/IEC 15416) face aux frottements et à l’humidité ?
Pour garantir un grade ISO/IEC 15416 supérieur ou égal à 2,5 face aux frottements et à l’humidité, il faut imprimer en transfert thermique avec un ruban cire-résine sur papier traité ou film polypropylène, tout en respectant les zones de silence normalisées. La norme internationale ISO/IEC 15416 classe la conformité optique des codes linéaires de 0,0 à 4,0 (grades F à A). Alors que les lecteurs industriels exigent au minimum un grade 1,5 (C), les convoyeurs automatisés et trieurs haute cadence rejettent les étiquettes dès que le contraste du symbole (SC) chute sous 70 % ou que la modulation se dégrade. Les frottements abrasifs entre cartons durant le transport par camion ou la condensation en rupture de charge dégradent rapidement les encres basiques. L’association d’un ruban cire-résine avec un vernis protecteur anti-rayures préserve la netteté des barres noires et la réflectance du fond blanc, garantissant un décodage omnidirectionnel sans échec dès le premier passage laser.
Quelles spécifications d’enroulement UNFEA (sens 1 à 8, mandrins 40/76 mm) garantissent une dépose automatique continue sans arrêt de ligne ?
Pour garantir une dépose automatique continue sans arrêt de ligne, les spécifications UNFEA imposent la standardisation du sens d’enroulement de 1 à 8, un mandrin de 40 ou 76 mm, un échenillage régulier de 3 mm et un dorsal glassine de 60 g/m². Sur les applicateurs étiqueteuses automatiques industriels cadencés de 60 à 250 colis par minute, tout écart géométrique génère des bourrages ou des désynchronisations de pose. La norme UNFEA définit avec précision l’orientation de l’étiquette : les sens 1 à 4 désignent une sortie extérieure (pied ou tête en premier), tandis que les sens 5 à 8 régissent l’enroulement intérieur. Un support dorsal en papier glassine super-calandré siliconé de 60 ou 65 g/m², ou un liner synthétique PET de 30 µm, élimine les ruptures de bande sous la traction mécanique des rouleaux d’appel. L’échenillage transversal constant permet aux cellules photoélectriques de détecter le saut d’étiquette sans dérive millimétrique.
Expertise industrielle Label Plus à Mèze : fabrication B2B de bobines logistiques sur mesure
Implanté à Mèze (34), le fabricant Label Plus produit des bobines d’étiquettes adhésives de traçabilité depuis plus de 20 ans. Dirigé par Sébastien Pommereau (diplômé de l’École Estienne), l’atelier conjugue expertise graphique, maîtrise des adhésifs et découpe rotative. Adhérent de l’UNFEA, Label Plus calibre vos bobines pour vos applicateurs automatiques et imprimantes industrielles. Configurez vos séries via notre demande de prix d’étiquettes en bobines ou contactez nos techniciens sur notre page contact.
Références normatives et documentaires vérifiées
- GS1 International : Spécifications de l’étiquette logistique (SSCC, GS1-128, DataMatrix).
- ISO/IEC 15416:2016 : Contrôle de qualité optique des codes linéaires 1D.
- FINAT : Méthodes de test FTM 9 (Loop Tack) et FTM 1 (adhérence pelage).
- UNFEA : Normes professionnelles de bobinage et d’enroulement (sens 1 à 8).
- Label Plus (Mèze) : Fiches techniques atelier et conformité B2B (2026).